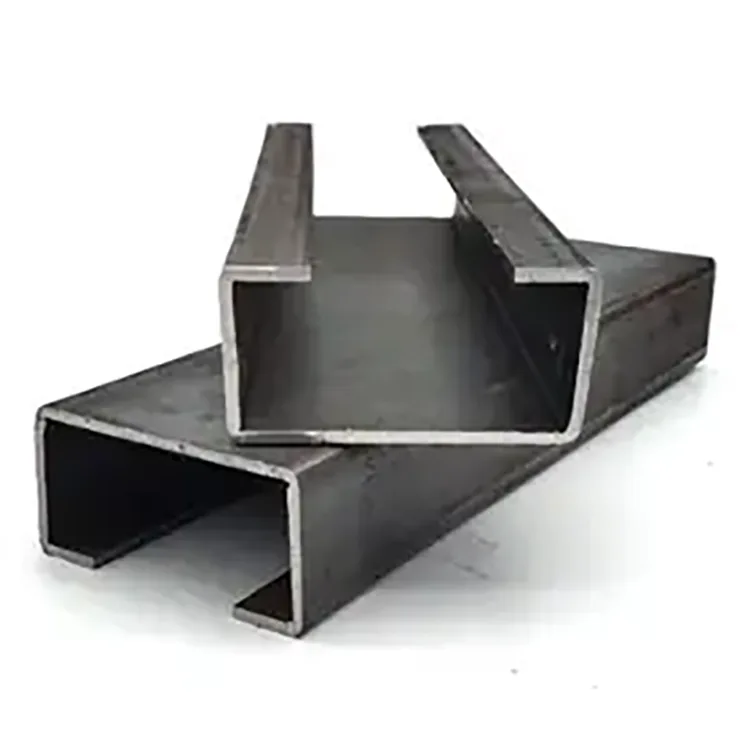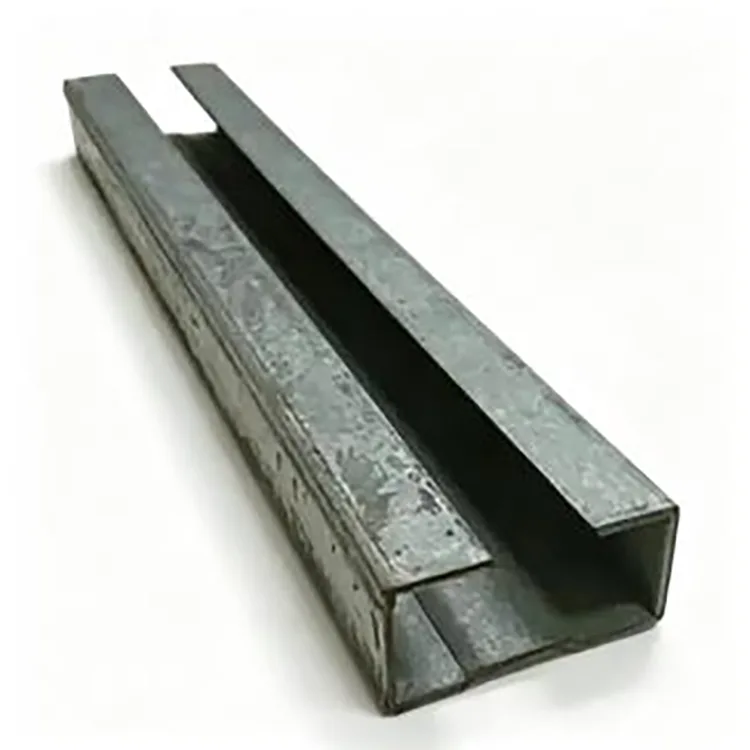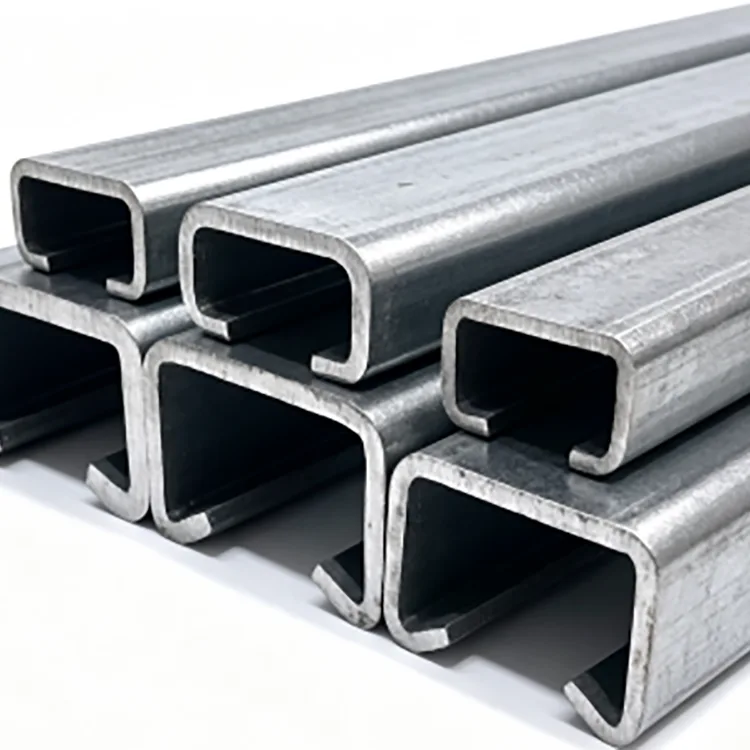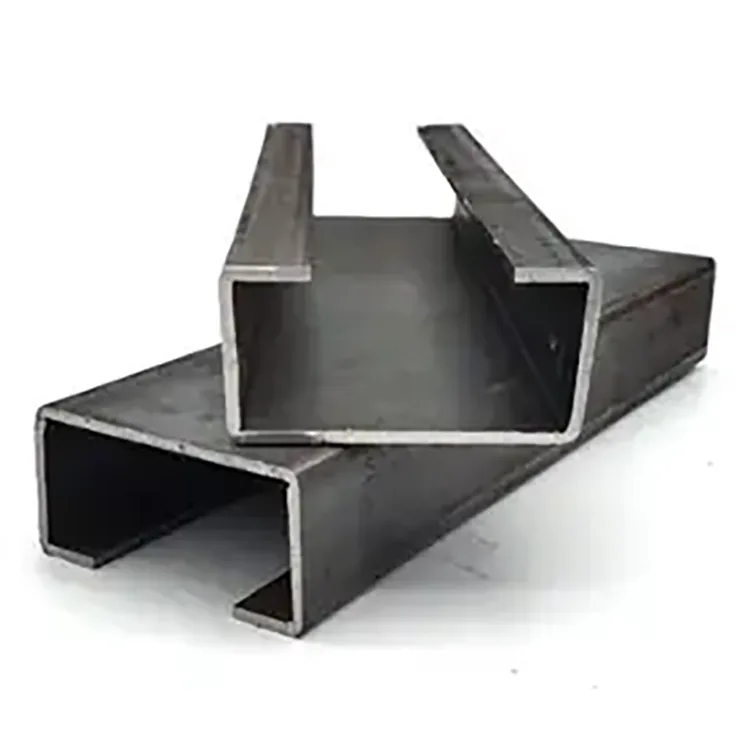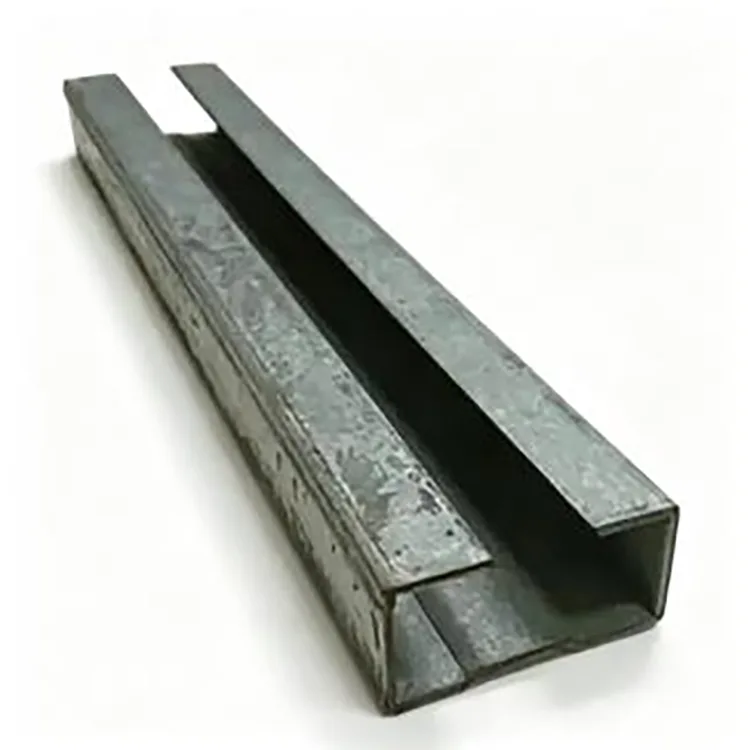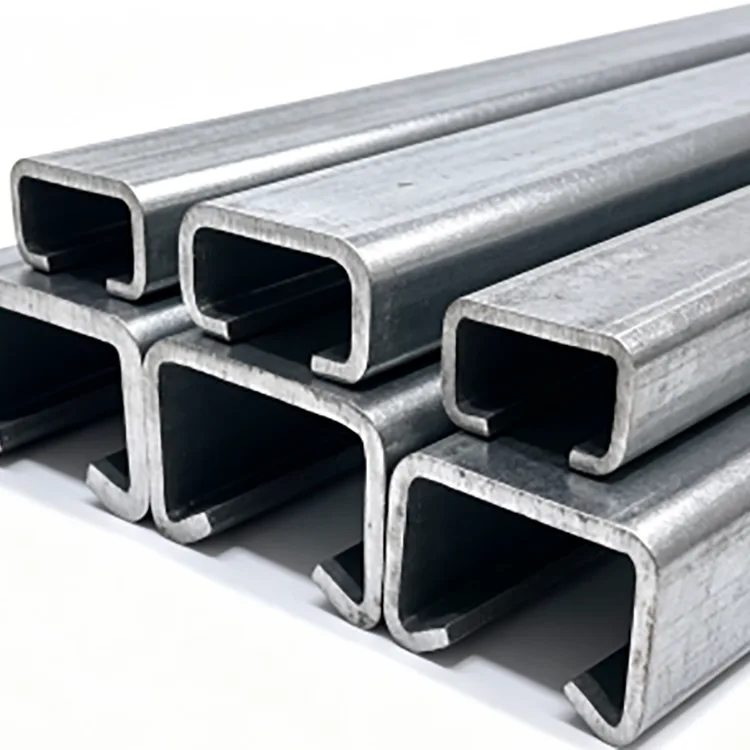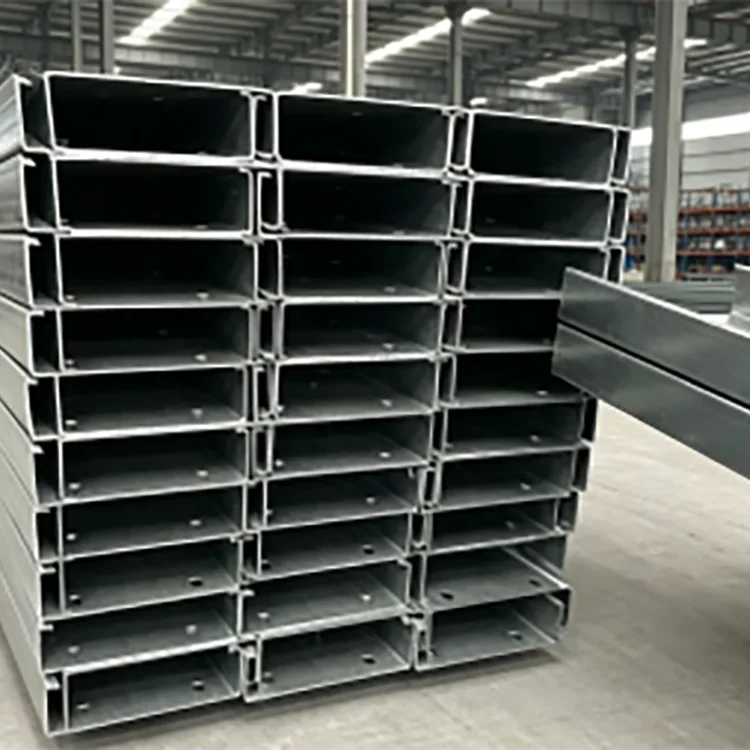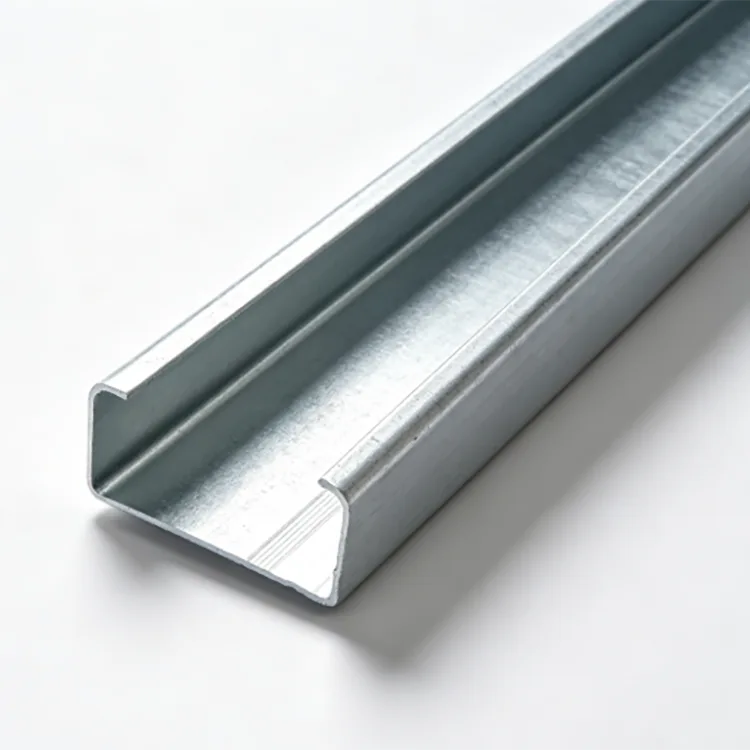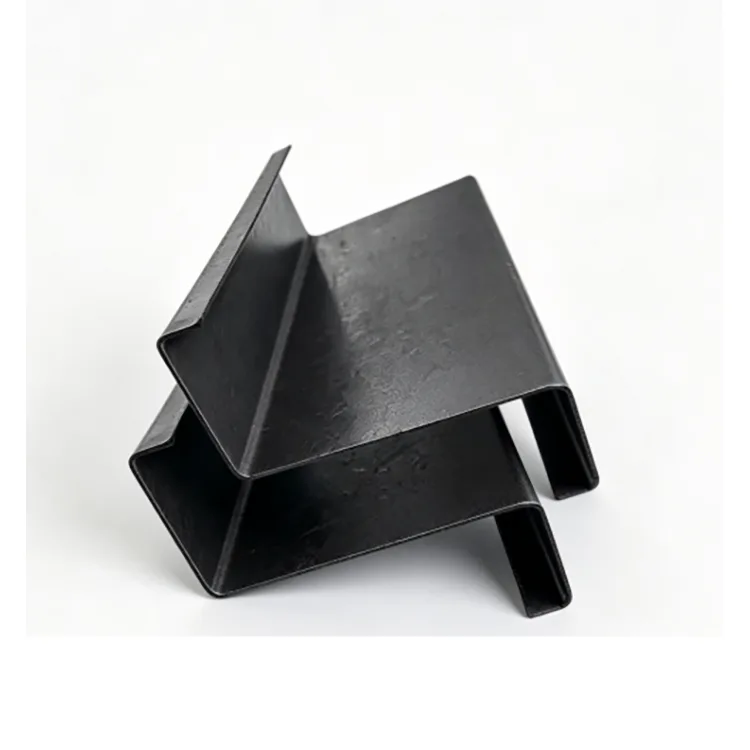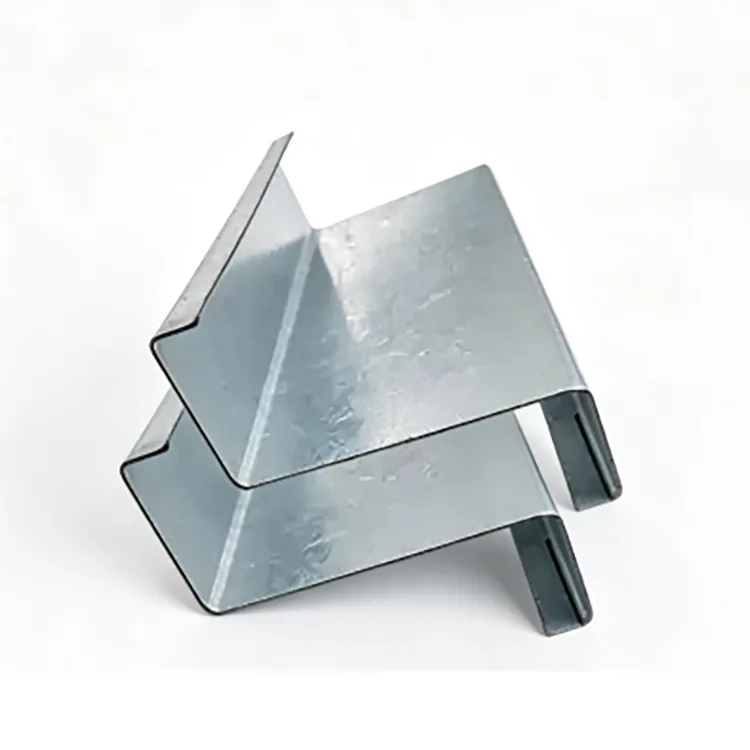
Kaldformet C-seksjonsstål er designet for stålkonstruksjoner der et høyt styrke-til-vektforhold, konsistente dimensjoner og rask installasjon er viktigere enn å bruke tunge varmvalsede seksjoner.
Profilen produseres ved kontinuerlig å mate stålbånd gjennom en serie formingsvalser. Stålet bøyes gradvis til en C-formet seksjon uten høytemperatur varmvalsing. Fordi formingsprosessen kan kontrollere seksjonens geometri og lengde kontinuerlig, er det ferdige elementet egnet for prosjekter som krever gjentatte seksjoner, faste lengder, forhåndsstansede hull og hurtigboltet montering.
Q235B og Q355B er tilgjengelige i henhold til strukturelle krav. Vanlige seksjoner varierer fra C80 til C300, med veggtykkelser fra 0,8 mm til 3,0 mm.


|
Punkt |
Spesifikasjon |
|
Produkt |
Kaldformet C-seksjonsstål |
|
Materiale |
Q235B, Q355B |
|
Del |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Veggtykkelse |
0,8–3,0 mm |
|
Standard lengde |
6 m, 9 m, 12 m |
|
Egendefinert lengde |
Skjæring med fast lengde tilgjengelig |
|
Produksjonsprosess |
Kaldvalseforming, utjevning, stansing og skjæring |
|
Flate |
Sort stål / syltet stål, ubestrøket |
|
Standard |
GB/T 6728-2017 |
|
Behandling |
Stansing, skjæring, hjørneskjæring, tilpassede dimensjoner |
|
Søknad |
Purliner, veggramming, mesaniner, skillevegger, utstyrsstøtter og lette stålkonstruksjoner |
Produksjonsprosessen er forskjellig fra å produsere en konvensjonell varmvalset kanal.
En stållist starter som et flatt materiale. Den passerer gjennom flere formingsstasjoner, hvor hvert rullesett introduserer en kontrollert mengde deformasjon til den endelige C-seksjonen er nådd.
Denne gradvise formingsprosessen lar produsenten kontrollere:
Snittdybde
Flensbredde
Leppegeometri der det er nødvendig
Veggtykkelse
Generell retthet
Hullposisjon
Fast lengde
For gjentatte konstruksjonselementer kan denne dimensjonskonsistensen være mer verdifull enn bare å velge en tyngre stålseksjon.
Den endelige strukturelle ytelsen bør imidlertid alltid kontrolleres mot de faktiske seksjonsdimensjonene, materialkvaliteten, spennvidden, støtteforholdene, tilkoblingsmetoden, belastningene og gjeldende designkode.
Q235B eller Q355B stålbånd velges i henhold til ønsket seksjon og konstruksjonsapplikasjon.
Innkommende materiale kontrolleres for tykkelse, overflatetilstand og materialinformasjon før det går inn i formingslinjen.
Spolen er avviklet og nivellert for å fjerne uønsket deformasjon. Stabil båndmating er viktig fordi variasjon på dette stadiet senere kan påvirke seksjonens retthet og hullplassering.
Den utjevnede stripen går gjennom flere rullestasjoner.
I stedet for å bøye materialet til den endelige C-formen i én operasjon, dannes seksjonen gradvis. Dette reduserer plutselig deformasjon og gjør at seksjonsdimensjonene og flensgeometrien kan kontrolleres gjennom hele produksjonen.
Hvis prosjektet krever boltehull, servicehull eller gjentatte monteringshull, kan stansing integreres i produksjonslinjen.
Hullavstand og plassering bør bekreftes fra kundens tegninger før produksjon, spesielt når seksjonene skal monteres direkte på stedet.
Etter forming og stansing blir seksjonen dimensjonert og kontrollert for retthet.
Dette trinnet hjelper til med å kontrollere vridning, flensavvik og dimensjonsvariasjoner som ellers kunne gjøre rammemontering vanskeligere.
Den kontinuerlige seksjonen kuttes i henhold til angitt lengde.
Standard forsyning inkluderer lengder på 6 m, 9 m og 12 m, mens skjæring med fast lengde kan ordnes innenfor det tilpassede området.
Ferdige C-seksjoner kontrolleres før bunting.
Inspeksjon fokuserer på snittdimensjoner, veggtykkelse, retthet, hullposisjon der det er aktuelt, skjærelengde, overflatetilstand og batchkonsistens.
Kaldforming gjør at stålbåndet kan formes til en effektiv åpen seksjon. Når den strukturelle utformingen tillater et tynnvegget element, kan dette redusere mengden stål som kreves sammenlignet med en tyngre konvensjonell seksjon.
Den faktiske vektbesparelsen bør beregnes fra valgt C-seksjon, veggtykkelse, spennvidde, belastning og designkrav i stedet for å anta en fast prosentandel for hvert prosjekt.
Kontinuerlig valseforming gir repeterbare seksjonsdimensjoner over lange produksjonsserier.
For prosjekter som bruker hundrevis eller tusenvis av gjentatte riller eller innrammingselementer, kan konsekvente dimensjoner forenkle fabrikasjonen og redusere behovet for stedskorreksjon.
For kuttede lengder og forhåndsstansede hull kan leveres for boltet montering.
Dette er spesielt nyttig for lette stålkonstruksjoner der installasjonsrekkefølgen avhenger av nøyaktige hullposisjoner og repeterbare elementlengder.
C80 til og med C300 seksjoner dekker en rekke lette strukturelle og innrammingskrav.
Veggtykkelse kan også velges fra 0,8–3,0 mm i henhold til nødvendig seksjonskapasitet og designforhold.
Den ubelagte ståloverflaten kan klargjøres for maling, pulverlakkering, galvanisering eller andre spesifiserte korrosjonsbeskyttelsesprosesser.

Å velge en C-seksjon bør starte med det strukturelle kravet i stedet for bare å velge den største tilgjengelige profilen.
|
Seksjonsrekkevidde |
Typisk bruk |
Hovedhensyn |
|
C80–C100 |
Lett innramming, skillevegger, innendørs støtter |
Egnet for relativt lette belastninger og kortere spenn |
|
C120–C160 |
Purlins, vegginnramming, utstyrsstøtter |
Felles sortiment for lett stålkonstruksjon |
|
C180–C220 |
Tyngre purlins, mesanin sekundære medlemmer, industriell innramming |
Krever verifisering av last og spennvidde |
|
C250–C300 |
Tyngre strukturelle rammer og støtteapplikasjoner |
Seksjonskapasitet, lokal knekking og koblingsdesign bør kontrolleres |
Selve utvalget bør bekreftes gjennom strukturell beregning. For tynnveggede seksjoner kan lokal knekking, forvrengning, sidebegrensning og koblingsdetaljer påvirke den brukbare kapasiteten.
|
Materiale |
Typisk utvalg |
Hensyn |
|
Q235B |
Innendørs innramming, sprosser, skillevegger, utstyrsstøtter, lette strukturer |
Egnet der konstruksjonsstyrkekravet er innenfor karakterens evne |
|
Q355B |
Innramming med høyere belastning, tyngre purliner, utstyrsbaser og strukturelle elementer |
Høyere styrkegrad der strukturelle beregninger krever økt materialstyrke |
Bruk av Q355B betyr ikke automatisk at en tynnere del kan erstatte en tykkere Q235B del. Den komplette seksjonsdesignen må kontrolleres for styrke, stabilitet, knekking, koblinger og brukbarhet.
Standard kaldformet C-seksjonsstål leveres uten et beskyttende sinkbelegg.
Dette gjør det økonomisk for:
Tørre innendørs verksteder
Lukkede varehus
Innendørs mesaniner
Innvendige skillevegger
Utstyrsrammer
Midlertidige innendørs konstruksjoner
Prosjekter som får egen maling eller beskyttende belegg
Det bør ikke velges som ubehandlet svart stål for langvarig eksponering for regn, kondens, kystsaltspray, nedgravde forhold eller etsende kjemikalier.
For utendørs eller fuktige applikasjoner bør galvaniserte C-seksjoner eller et annet spesifisert korrosjonsbeskyttelsessystem vurderes.
C-seksjoner kan brukes som tak- og veggsekundærelementer i lette stålbygg. Seksjonsstørrelse og tykkelse bør velges i henhold til spennvidde, belastning, avstand, vindforhold og tilkoblingsdesign.
Den relativt lave egenvekten til kaldformede seksjoner kan være nyttig for innendørs mesanin- og plattformsystemer der eksisterende bygning har begrensninger på ekstra egenlast.
C-seksjoner er egnet for innramming av vegger, takstøttesystemer, skillekonstruksjoner og andre lette innrammingsapplikasjoner.
Seksjonene kan lages til utstyrsstøtter, kabel- og rørstøtterammer, maskinkonstruksjoner og industrielle braketter.
C-seksjoner kan brukes til stativer, arbeidsstasjoner, lette plattformer og andre industrielle strukturer når den valgte seksjonen er verifisert for de nødvendige belastningene.
Ulike prosjekter krever ofte forskjellige hullmønstre og bjelkelengder. I stedet for å kutte hver seksjon på stedet, kan produksjonslinjen forberede medlemmer i henhold til de godkjente fabrikasjonstegningene.
Tilgjengelige alternativer inkluderer:
Egendefinerte seksjonsdimensjoner
Tilpasset veggtykkelse
3–12 m faste lengder
Forstansede hull
Hullmønster i henhold til tegninger
Kutt-til-lengde produksjon
Hjørneskjæring
Spesiell sluttbehandling
Overflatebehandlingsopplegg
For tilpasset produksjon bør kjøpere oppgi snitttegning, materialkvalitet, veggtykkelse, lengde, hulldiameter og avstand, mengde og nødvendig overflatebehandling.
For kaldformede seksjoner er den endelige seksjonsgeometrien nært knyttet til tilstanden til det innkommende stålbåndet og stabiliteten til valseformingsprosessen.
Kvalitetskontroller dekker derfor hele produksjonsruten.
Materialinspeksjon: Q235B eller Q355B materialinformasjon og innkommende strips tilstand kontrolleres før produksjon.
Tykkelsesinspeksjon: Faktisk båndtykkelse overvåkes for å sikre at den ferdige seksjonen oppfyller spesifiserte veggtykkelseskrav.
Snittinspeksjon: Seksjonsdybde, flensdimensjoner og andre kritiske dimensjoner kontrolleres etter forming.
Retthetsinspeksjon: Ferdige elementer kontrolleres for bøyning, vridning og deformasjon.
Hullinspeksjon: For forhåndsstansede produkter kontrolleres hulldiameter, avstand og posisjon mot produksjonstegningen.
Lengdekontroll: Kuttlengder kontrolleres før bunting.
Batch-konsistens: Prøver fra ulike produksjonsstadier sammenlignes for å identifisere dimensjonsdrift under lange produksjonskjøringer.
Denne tilnærmingen er spesielt viktig for store bestillinger fordi et lite dimensjonsavvik gjentatt på tvers av hundrevis av medlemmer kan skape betydelige installasjonsproblemer på stedet.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. leverer stålprodukter gjennom en internasjonal salgsplattform støttet av Tianjin Gefu Steel.
Ligger i Daqiuzhuang Industrial Zone, Tianjin, jobber selskapet med stålproduksjons- og prosesseringsressurser som dekker stålrør, hule seksjoner, stålprofiler, galvaniserte produkter og fotovoltaiske monteringssystemer.
For ingeniøranskaffelser kan tilbudssiden støtte:
Bulk stålordrer
Produksjon med fast lengde
Forstansede C-seksjoner
Tilpassede dimensjoner
OEM/ODM-krav
Tredjeparts inspeksjon i henhold til prosjektkrav
Containerforsendelse
Standard MOQ er en 20 fots container, omtrent 20–25 tonn. Standard ledetid er vanligvis 15–25 dager avhengig av spesifikasjon, mengde, behandling og tilpasningskrav.
For et tilbud er den mest nyttige informasjonen C-seksjonens størrelse, veggtykkelse, materialkvalitet, lengde, hullmønster, mengde, overflatebehandling, destinasjon og gjeldende standard.
Yes, cold-formed C sections are widely used as structural and secondary framing members. However, strength cannot be judged from the forming process alone. The section size, wall thickness, steel grade, span, load, bracing, connection method, and buckling behavior must all be considered.
Det kan være betydelig lettere når en effektivt utformet tynnvegget C-seksjon kan møte den nødvendige strukturelle kapasiteten. Den faktiske vektforskjellen avhenger av de valgte seksjonene og det tekniske designet.
Tynnveggede seksjoner krever riktig utforming og tilbakeholdenhet. Lokal knekking, forvrengning, sidestabilitet og tilkoblingsdetaljer bør kontrolleres i stedet for å anta at en tynnere seksjon vil fungere som en tung varmvalset kanal.
Ja. Automatisk stansing kan ordnes for gjentatte boltehull eller andre åpninger. Hulldiameter, avstand, kantavstand og mønster bør bekreftes fra fabrikasjonstegningen før produksjon.
Ubehandlet svart stål anbefales ikke for langvarig utendørs eksponering. Regn, kondens, saltspray og annen fuktighet kan fremskynde korrosjon. Galvaniserte eller malte C-seksjoner er mer hensiktsmessige der korrosjonsbeskyttelse er nødvendig.
I et tørt, godt ventilert innemiljø er det ikke alltid nødvendig med ekstra korrosjonsbeskyttelse. Hvis fuktighet, kondens, kjemiske damper eller andre korrosive forhold er tilstede, bør et passende beskyttende belegg vurderes.
Q355B har en høyere spesifisert flytegrense enn Q235B og kan velges når den strukturelle utformingen krever større materialstyrke. Det betyr ikke automatisk at hver Q355B-seksjon kan gjøres tynnere; den fullstendige strukturelle designen må fortsatt kontrolleres.
Vanlige lengder er 6 m, 9 m og 12 m. Skjæring med fast lengde kan også ordnes i henhold til prosjektkrav.
Ja. Tilpassede seksjonsdimensjoner, veggtykkelser, lengder, hullmønstre og andre prosesskrav kan diskuteres i henhold til tegninger og produksjonsmulighet.
Oppgi C-seksjonsdimensjoner, veggtykkelse, materialkvalitet, nødvendig lengde, mengde, hullmønster hvis aktuelt, overflatebehandling og leveringskrav. En snitttegning anbefales for ikke-standardprodukter.
Adresse
Secondary Arterial Road No. 2-1, Expansion Area of Daqiuzhuang Industrial Zone, Jinghai District, Tianjin, Kina
Tlf
E-post